SUIVEZ-NOUS:

Nouvelles

Technologie des moules d'emballage à paroi mince : défis et solutions pour un moulage rapide, stable et précis

Introduction

       Les emballages à paroi mince (pensez aux pots de yaourt, aux pots de margarine, aux contenants de charcuterie et aux couvercles à paroi mince) représentent l'un des segments les plus exigeants de l'industrie du moulage par injection. Les épaisseurs de paroi des pièces varient généralement de 0,25 mm à 1,0 mm, avec des rapports longueur/épaisseur d'écoulement dépassant souvent 200:1. Les temps de cycle sont mesurés en secondes (généralement 3 à 8 secondes) et les volumes de production annuels dépassent fréquemment 10 millions de pièces par moule.

        En tant que technicien de moulage expérimenté spécialisé dans les moules d'emballage à forte cavitation, j'ai pu constater à quel point de petits défauts de conception peuvent devenir catastrophiques dans le moulage à paroi mince. Un déséquilibre de grille de 5 % peut signifier que certaines cavités sont surchargées tandis que d'autres sont courtes. Un écart de refroidissement de 5°C peut provoquer une déformation qui rend les pièces inutilisables à 1 000 pièces par heure.

        Cet article se concentre sur les aspects techniques clés de la conception et de la fabrication de moules d’emballage à paroi mince hautes performances. Que vous mouliez des récipients à parois minces, des couvercles ou des tasses, la compréhension de ces principes vous aideravous obtenez des cycles plus rapides, une meilleure qualité des pièces et une durée de vie plus longue du moule.

1. Sélection des matériaux pour les moules à paroi mince

       Le moulage à paroi mince soumet les moules à des conditions extrêmes : des pressions d'injection très élevées (jusqu'à 2 000 bars), des cycles de chauffage et de refroidissement rapides et un écoulement de fusion à grande vitesse.

       Aciers pour moules recommandés :

Steniveau el
Dureté
Propriétés clés
Application typique
H13 / 1.2344 / SKD61
48-52 HRC
Haute ténacité, gbonne résistance à la fatigue thermique
Plaques à noyau et à empreinte, moules généraux à paroi mince
Inox 1.2316 / S136
48-52 HRC
Résistance à la corrosion pour les applications en contact avec les aliments
Emballage pour produits acides ou humides
DC53
58-62 HRC
Résistance à l'usure supérieure pour les matériaux hautement chargés
Moules à haute cavitation traitant du PP avec > 30 % de charges

       Considération clé: Pour une cavitation extrêmement élevée (par exemple, 64 ou 96 cavités), le fond de moule lui-même doit être fabriqué à partir d'acier à haute résistance (par exemple, P20 pré-durci ou 1.2738) pour résister à la pression d'injection sans déflexion de la plaque.


2. Conception du système à canaux chauds

       Le canal chaud est le cœur de tout moule d’emballage à paroi mince. Il doit fournir de la matière fondue à chaque cavité simultanément avec un équilibre parfait, une chute de pression minimale et un contrôle précis de la température.

       Éléments de conception critiques :

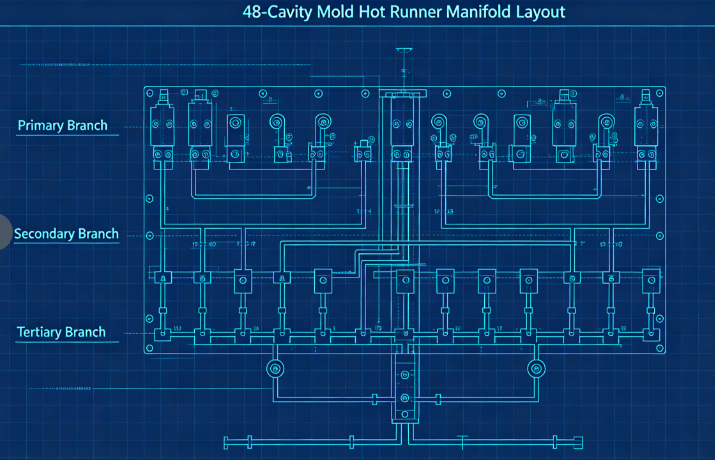
        a) Canaux d'écoulement équilibrés : Pour les moules multi-empreintes (généralement 32, 48, 64 ou 96 cavités), un équilibrage naturel est essentiel. Cela signifie que chaque cavité a exactement la même longueur d'écoulement. Une configuration typique utilise un collecteur primaire, des collecteurs secondaires et des branches tertiaires, tous usinés à des dimensions identiques.

        b) Type et emplacement de la porte : Pour les conteneurs à paroi mince, les types de porte les plus courants sont : Portes de bord (pour les pièces avec une paroi latérale droite) Portes à vanne (pour les diaphragmes ou l'entrée directe dans le fond) Portes sous-marines (pour une pièce propre sans vestige de porte) La porte doit être dimensionnée correctement : elle est trop petite et le chauffage par cisaillement provoque une dégradation ; trop grande et les vestiges de la porte deviennent inacceptables. Les dimensions typiques des portes pour les coupelles à paroi mince vont de 0,8 mm à 1,5 mm de diamètre.

        c) Bilan thermique : Chaque buse doit avoir un contrôle de température indépendant. Les canaux collecteurs doivent être chauffés uniformément (à l’aide de radiateurs à deux ou trois zones) pour éviter les points chauds ou les gouttes de froid.

3. Conception de la cavité et du noyau

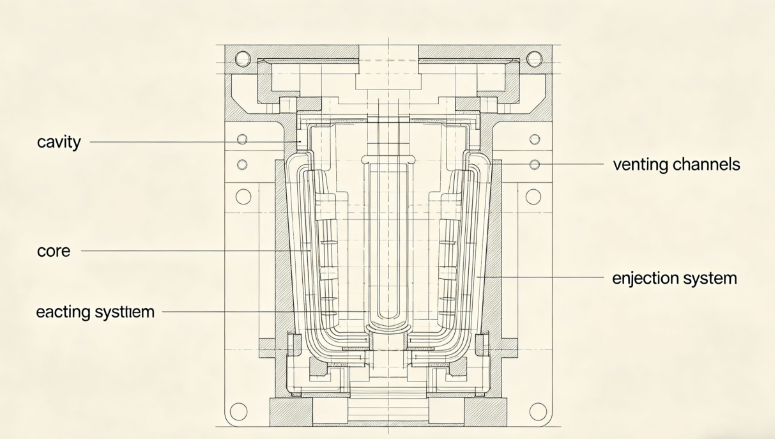
       Les pièces à paroi mince nécessitent des dimensions de cavité et de noyau extrêmement précises pour obtenir une épaisseur de paroi constante.

       Considérations clés :

        a) Répartition de l'épaisseur de paroi : Maintenir une épaisseur de paroi uniforme à ±0,02 mm. Les variations d'épaisseur créent un refroidissement différentiel et une déformation. Utilisez l’analyse du flux de moule pour optimiser la conception avant de couper l’acier.

        b) Ventilation : le moulage à paroi mince utilise une injection à grande vitesse (souvent 200 à 500 mm/s). L'air emprisonné dans la cavité doit s'échapper instantanément. Profondeurs d'aération recommandées : 0,02 à 0,03 mm pour le PP0,01 à 0,02 mm pour le PS ou le PET

Les évents doivent être placés au dernier point à remplir, le long de la ligne de séparation et autour des broches d'éjection. c) Angles de dépouille : pour les pièces à paroi mince, un dépouille minimum de 1° par côté est recommandé (1,5 à 2° pour les conteneurs plus profonds). Un tirage insuffisant entraîne des problèmes de rayures, de blocage sous vide et d'éjection.

        d) Finition de surface : Les surfaces de cavité pour les pièces claires ou brillantes nécessitent une finition SPI A-1 (miroir) ; pour les contenants de produits laitiers opaques, le SPI B-1 (grain 600) est suffisant.

4. Conception du système de refroidissement

        Le refroidissement domine la durée du cycle dans le moulage à paroi mince, représentant généralement 60 à 80 % du cycle total. Un refroidissement efficace est la clé d’une productivité élevée.

       Principes de conception :

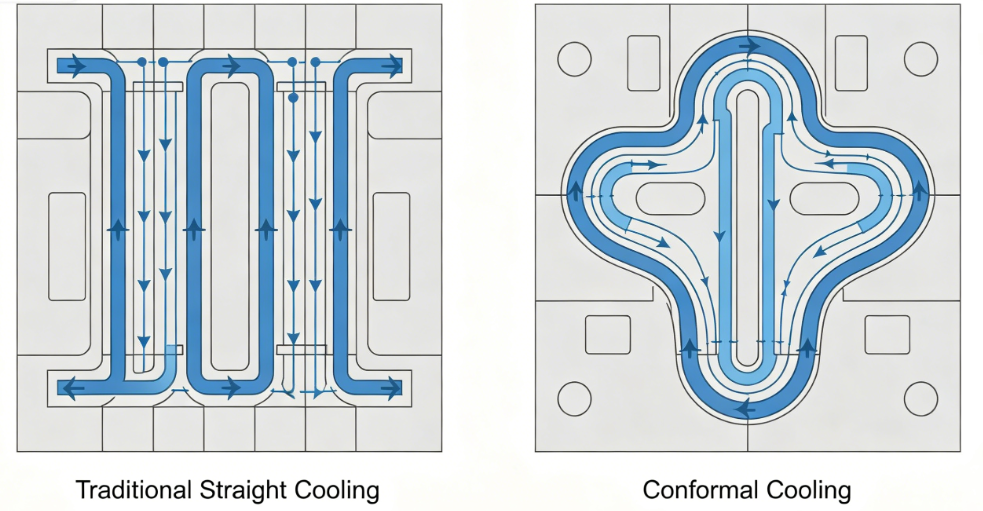
        a) Refroidissement conforme : les canaux de refroidissement traditionnels à perçage droit sont souvent trop éloignés de la surface de la cavité. Des canaux de refroidissement conformes (qui suivent le contour de la pièce) peuvent réduire le temps de refroidissement de 30 à 50 %. Ils sont généralement créés par impression 3D ou par usinage CNC d'inserts avec des canaux incurvés.

        b) Paramètres du canal de refroidissement :

  • Diamètre: 8-12mm
  • Distance de la surface de la cavité: 1,5 à 2,0 fois le diamètre du canal
  • Espacement entre les canaux: 3 à 4 fois le diamètre du canal
  • Débit de liquide de refroidissement: écoulement turbulent (nombre de Reynolds >5 000)

        c) Refroidissement à haute efficacité : utilisez des barboteurs ou des déflecteurs dans le noyau là où l'espace est limité. Pour les cœurs hauts, installez des inserts de refroidissement en spirale ou des caloducs.

        d) Séparation des circuits de refroidissement : des circuits indépendants pour les plaques à cavité et à noyau permettent différents débits et températures pour optimiser le démoulage des pièces et minimiser le gauchissement.

5. Système d'éjection

       Les pièces à paroi mince ont une faible rigidité et peuvent être facilement déformées lors de l'éjection. Le système d'éjection doit être doux mais fiable.

       Recommandations de conception :

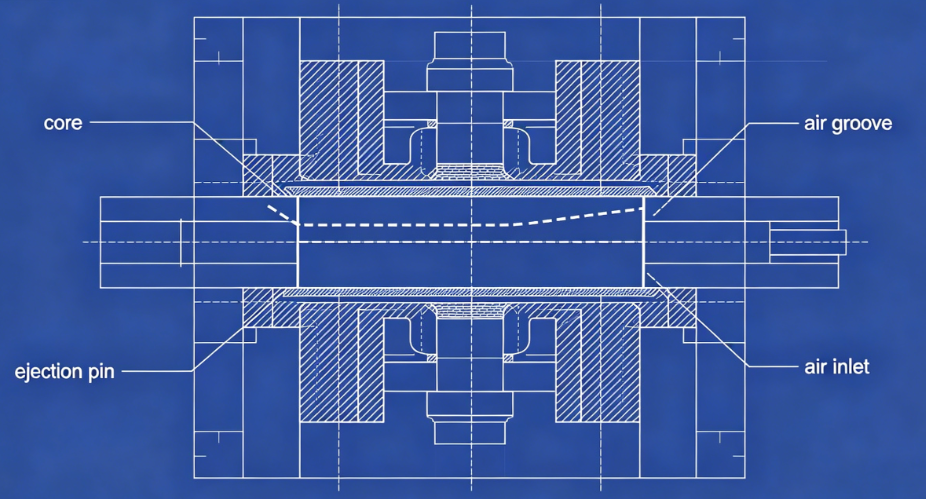
       a) Éjection d'air : Pour de nombreux récipients à paroi mince (en particulier les gobelets), l'éjection assistée par air est idéale. De l'air comprimé (2 à 4 bars) est introduit entre le noyau et la pièce à travers des micro-rainures ou des inserts poreux, faisant flotter la pièce hors du noyau.

       b) Plaque de dévêtissage : Pour les pièces présentant des contre-dépouilles ou des parois latérales profondes, une plaque de dévêtissage mécanique fournit une force d'éjection uniforme sur tout le périmètre de la pièce.

       c) Broches d'éjection : lorsque les broches sont inévitables, utilisez de nombreuses broches de petit diamètre (2 à 3 mm) placées sur des nervures ou des surfaces cachées. Évitez les grosses épingles qui laissent des marques visibles.

       d) Chronométrage : La séquence d'éjection ne doit commencer qu'une fois que la pièce a suffisamment refroidi pour éviter toute déformation. Utilisez un court délai de refroidissement après l'ouverture du moule.

6. Considérations relatives au traitement

       Même le meilleur moule ne peut pas produire de bonnes pièces sans des paramètres de processus appropriés. Paramètres clés pour le moulage à paroi mince :

Paramètre
Gamme typique
Remarques
Vitesse d'injection
200 à 500 mm/s
La haute vitesse remplit les sections minces avant le gel
Pression d'injection
1 200 à 2 000 bars
Nécessaire pour surmonter la résistance à l’écoulement
Température de fusion
190-240°C (PP), 230-280°C (PS)
Optimiser pour la viscosité
Température du moule
10 à 25 °C (canaux froids) ou 30 à 60 °C (canaux chauds)
Refroidissement équilibré
Contre-pression
5 à 15 barres
Pour la consistance de la plastification
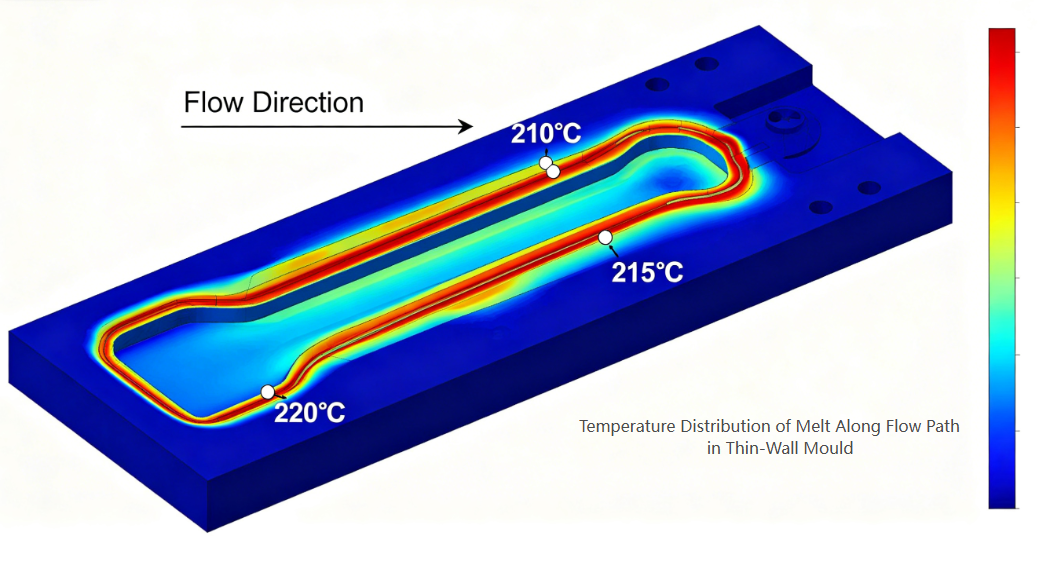
        Important: Le moulage à paroi mince utilise souvent des taux de cisaillement élevés, qui provoquent un échauffement par cisaillement important. La température de fusion réelle à la porte peut être de 20 à 40 °C supérieure à la température réglée dans le fût. Tenez-en compte lors de la sélection des matériaux du moule et de la conception des portes.


7. Défauts courants et atténuation

Défaut
Cause liée à la moisissure
Solution
Plans courts
Ventilation insuffisante ou portails sous-dimensionnés
Ajouter des évents aux extrémités du flux ; agrandir les portes
Déformation
Refroidissement irrégulier ou remplissage déséquilibré
Améliorer l'uniformité du refroidissement ; coureurs d'équilibre
Marques d'évier
Mauvais emplacement de la porte ou emballage insuffisant
Déplacer la porte vers une section épaisse ; ajouter du temps d'emballage
Vestige de porte trop haut
Conception du portail inappropriée
Passer à la vanne à vanne ou à la vanne sous-marine
Coller sur le noyau
Tirage d’air insuffisant ou échec d’éjection d’air
Augmenter le tirant d'eau ; rainures d'air pur
Marques de brûlure
Ventilation inadéquate
Approfondir les évents dans les limites matérielles

Étude de cas : Moule à yaourt à 48 cavités

        Cdéfi : Un client avait besoin d'un moule à 48 empreintes pour des pots de yaourt de 150 ml (PP, épaisseur de paroi de 0,45 mm, cycle de 4 secondes, annuel).demande 20 millions de pièces).

        Mesures prises :

  • H13 (1.2344) ESR d'occasion pour cacavités et noyaux pour la résistance à la fatigue thermique.
  • Conception d'un canal chaud à 48 cavités entièrement équilibré avec vannes.
  • Canaux de refroidissement conformes appliqués dans les plaques de cavité et de noyau (inserts fabriqués de manière additive).
  • Ajout d'un système d'éjection d'air avec des rainures d'air de 0,02 mm sur les noyaux.
  • Analyse du flux de moule utilisée pour optimiser l'emplacement des portes et la ventilation.

        Résultats:

  • Aobtenu un remplissage constant (±Variation de poids de 2 % à travers les cavités)
  • Temps de refroidissement réduit de 2,8 s à 1,6 s (cycle total3,9 s)
  • Taux de défauts <0,3%
  • Mold a produit plus de 30 millions de pièces wsans entretien majeur
Conclusion

       La technologie des moules d’emballage à paroi mince représente le summum de l’ingénierie des moules à injection. Les exigences de cavitation élevée, de cycles inférieurs à la seconde et de production zéro défaut poussent chaque aspect de la conception de moules à ses limites. Pour réussir des moules à paroi mince, il faut :

Précision dans l'usinage de cavités/noyaux (±0,01 mm)

Béquilibre dans les canaux d'écoulement des canaux chauds

Efficacité du refroidissement conforme

Fiabilité des systèmes d'éjection

Compréhension du comportement des matériaux et de la dynamique des processus

       Fou pour les fabricants de moules désireux d'investir dans des outils de conception avancés et dans une fabrication de précision, le secteur de l'emballage à paroi mince offre d'énormes opportunités, à la fois en termes de défis techniques et de croissance commerciale.

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter