SUIVEZ-NOUS:

Nouvelles

La relation entre les défauts de moulage par injection et les moules

Introduction

        Les défauts de moulage par injection sont souvent frustrants. Lorsqu'une pièce présente des affaissements, des déformations, des marques de brûlure ou des tirs courts, la première réaction de nombreux responsables de production est d'ajuster les paramètres de la machine : température, pression, vitesse d'injection ou temps de refroidissement. Bien que ces ajustements soient parfois utiles, la cause profonde est souvent plus profonde : dans la moisissure elle-même.

        En tant que technicien de moulage expérimenté, j'ai été témoin d'innombrables cas où des semaines ont été perdues en réglage des paramètres, pour finalement découvrir que la conception du moule était le véritable coupable. La vérité est,un moule bien conçu peut produire des pièces de qualité même avec une large fenêtre de traitement ; un moule mal conçu ne produira jamais une qualité constante, quel que soit le réglage de la machine.

        Cet article se concentre sur les causes liées aux moules des défauts courants du moulage par injection. Comprendre ces relations permet aux fabricants de moules et aux mouleurs par injection de collaborer plus efficacement, en résolvant les problèmes à la source plutôt que d'appliquer des solutions temporaires.

1. Plans courts (remplissage incomplet)

        A quoi ça ressemble: La cavité du moule n'est pas complètement remplie ; les bords des pièces sont manquants ou arrondis.

        Causes liées à la moisissure:

  • Portes ou canaux sous-dimensionnés : les chemins d'écoulement restrictifs augmentent la chute de pression, empêchant la matière fondue d'atteindre les extrémités de la cavité.
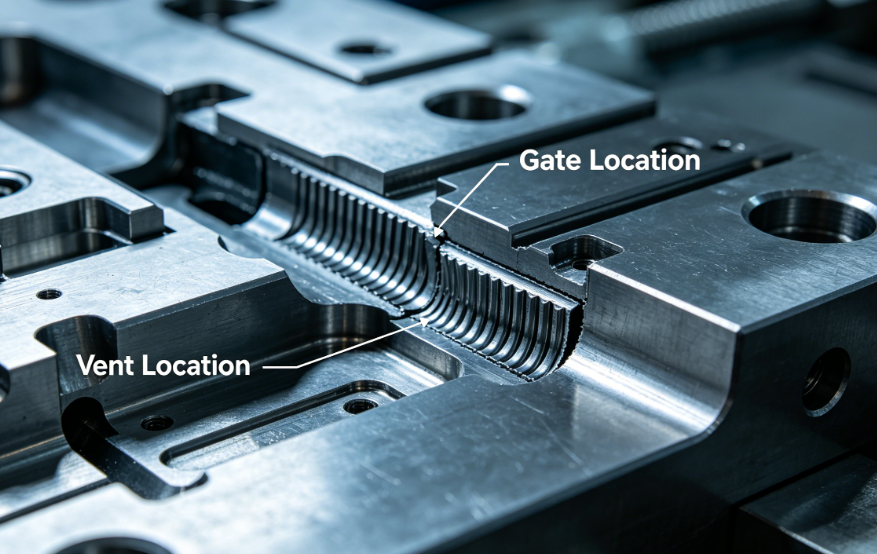
  • Mauvais emplacement des vannes : Les vannes placées loin des sections minces ou à l'extrémité de longs trajets d'écoulement provoquent un gel prématuré.
  • Ventilation inadéquate : L’air emprisonné se comprime et empêche la fonte d’avancer.
  • Conception à paroi nominale mince : épaisseur inférieure à l'épaisseur minimale recommandée pour le matériau.
  • Limaces froides : L’absence de puits pour limaces froides permet au matériau refroidi de bloquer la porte.

       Solutions :

  • Augmentez les diamètres des portes et des canaux (utilisez l'analyse du flux de moule pour vérifier).
  • Rapprochez les portes des zones difficiles à remplir.
  • Ajoutez ou approfondissez les évents (profondeur typique : 0,02 à 0,05 mm selon le matériau).
  • Vérifiez l’épaisseur des parois avec le concepteur du produit.
  • Ajoutez des puits à limaces froides aux extrémités des canaux et aux portes opposées.

2. Marques d'évier

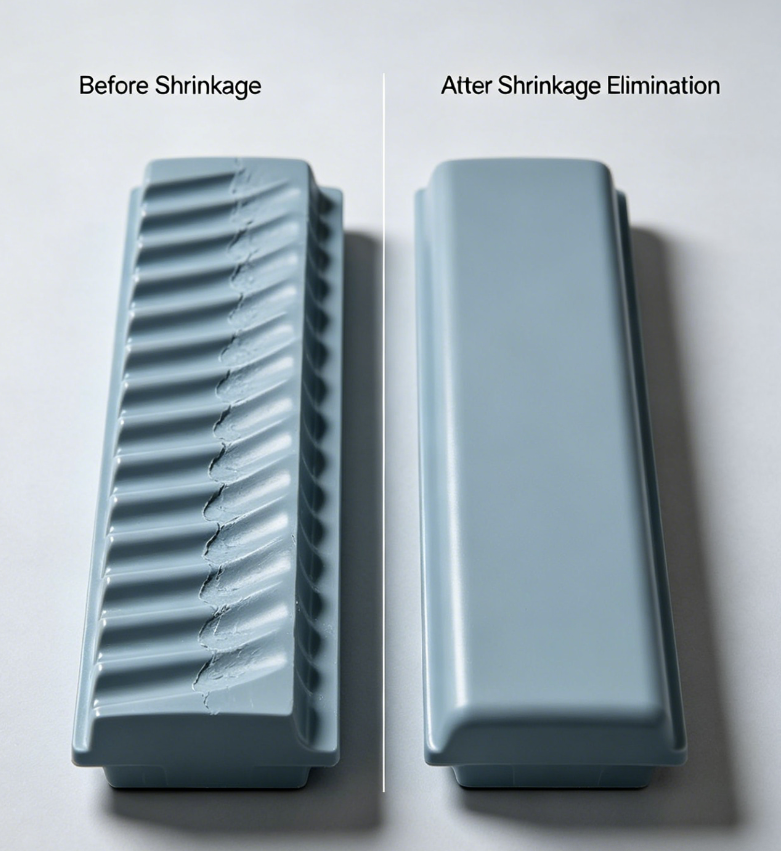
        A quoi ça ressemble: Dépressions superficielles, généralement au-dessus de nervures ou de bossages épais.

        Causes liées aux moisissures :

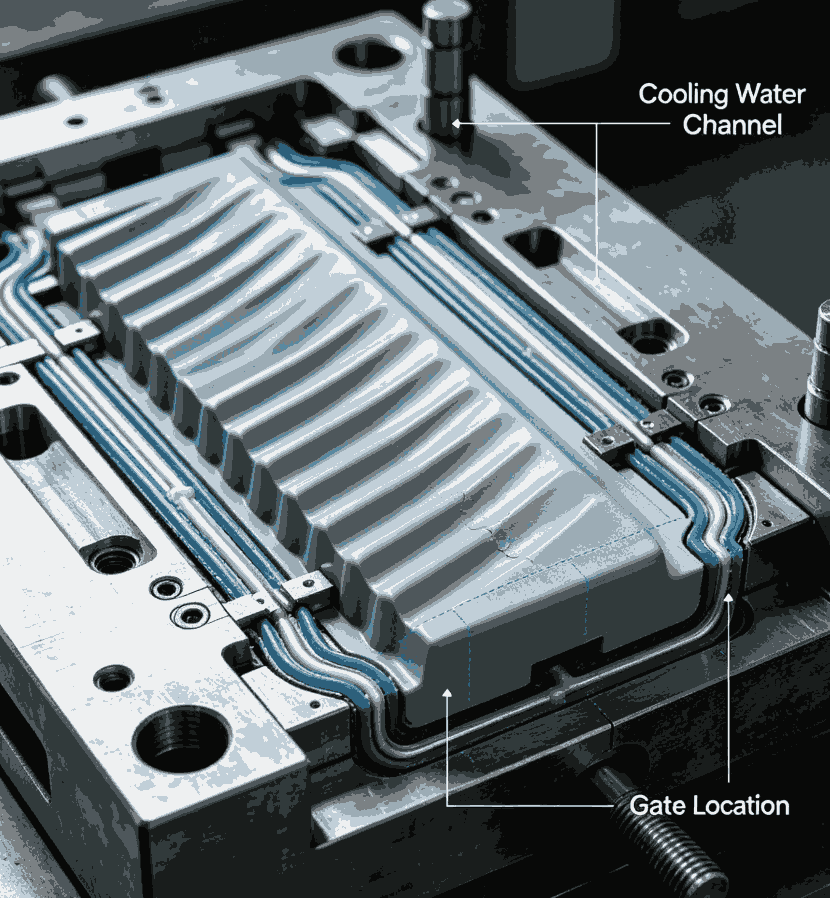
  • Refroidissement insuffisant dans les sections épaisses :Un placement inadéquat des canaux de refroidissement permet au matériau central de rétrécir davantage que la peau.
  • Portails sous-dimensionnés :Un gel prématuré de la porte empêche la pression de compactage d’atteindre la section épaisse.
  • Mauvais emplacement du portail :La porte trop éloignée de la zone épaisse signifie que la pression de compactage est perdue avant de l'atteindre.
  • Absence de contrôle du rapport épaisseur nervure/base :Épaisseur des nervures dépassant 60 % de la paroi nominale.

        Solutions :

  • Positionner les canaux de refroidissement plus près des sections épaisses ; pensez aux chicanes ou aux barboteurs.
  • Agrandissez la porte ou passez à un type de porte plus grand (porte à ventilateur, porte tunnel).
  • Déplacez la porte près de la section épaisse.
  • Réduire l'épaisseur des nervures à 40 à 60 % de la paroi nominale (changement de conception, mais le moule doit s'adapter).

3. Warpage (distorsion de la pièce)

        A quoi ça ressemble :La pièce est tordue, courbée ou inégale après l'éjection.

        Causes liées aux moisissures :

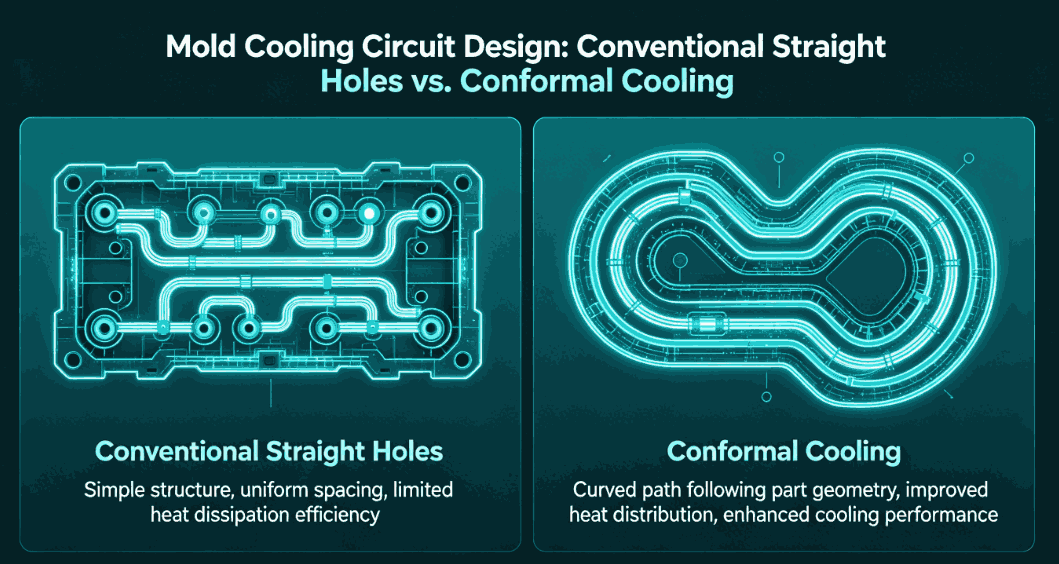
  • Refroidissement irrégulier :Les différences de température du moule à travers la cavité provoquent un retrait différentiel.
  • Conception d'éjection incorrecte :Les éjecteurs poussent de manière inégale ou sur des sections minces.
  • Système de coureurs déséquilibrés :Dans les moules multi-empreintes, un remplissage inégal entraîne des contraintes résiduelles différentes.
  • Angle de dépouille inapproprié :Des forces d'éjection élevées déforment la pièce.
  • Orientation induite par la porte :Les portes placées en sections minces ou au centre de la pièce provoquent une orientation moléculaire qui se déforme lors du refroidissement.

        Solutions :

  • Optimisez la disposition du circuit de refroidissement : utilisez le refroidissement conforme pour les géométries complexes.
  • Placement de la broche d'éjection de la balance ; utilisez des épingles plus grandes ou plus nombreuses sur des sections minces.
  • Concevez des canaux naturellement équilibrés (longueur d’écoulement égale dans chaque cavité).
  • Augmentez l'angle de dépouille (1 à 2° pour la plupart des matériaux, 3 à 5° pour les surfaces texturées).
  • Localisez les portes dans les sections épaisses ou utilisez plusieurs portes.


4. Marques de brûlure/chauffage diélectrique

        A quoi ça ressemble :Marques de brûlure brunes ou noires, généralement à la fin de l'écoulement ou dans les côtes profondes.

        Causes liées aux moisissures :

  • Aération insuffisante :L'air emprisonné dans les poches aveugles ou au niveau des fronts d'écoulement se comprime et se réchauffe, dégradant le polymère.
  • Aérations trop peu profondes ou bloquées :Le gaz ne peut pas s'échapper assez rapidement.
  • Mauvaise conception de l'évent de la ligne de séparation :Aérations non situées au dernier endroit à remplir.

        Solutions :

  • Ajoutez des évents à toutes les extrémités du chemin d’écoulement et des fonds de nervures profondes.
  • Utilisez des profondeurs d'aération adaptées au matériau (par exemple, 0,02 mm pour le PP, 0,01 mm pour le PC).
  • Pensez à utiliser des inserts en acier poreux (fritté) pour les besoins extrêmes en matière de ventilation.
  • Ajoutez des éjecteurs avec des rainures d'aération.

5. Flash (bavures)

        A quoi ça ressemble :Diminuez l'excédent de plastique au niveau de la ligne de joint, des trous des broches d'éjection ou des fermetures coulissantes.

       Causes liées aux moisissures :

  • Tonnage de serrage insuffisant pour la zone projetée : le moule est trop grand pour la machine, mais le moule lui-même peut être une cause si l'intégrité de la ligne de joint est mauvaise.
  • Ligne de joint usée ou endommagée : des dommages ou une usure antérieurs permettent au plastique de s'échapper.
  • Rigidité insuffisante du moule : les plaques de moule fléchissent sous la pression d'injection, ouvrant des espaces.
  • Profondeur d'aération incorrecte : les aérations trop profondes agissent comme des canaux de flash.
  • Mauvais ajustement des curseurs ou des inserts : espaces au niveau des surfaces d'arrêt.

       Solutions :

  • Réparer ou recouper les surfaces des lignes de séparation.
  • Ajoutez des piliers de support derrière la plaque d'empreinte pour éviter toute flexion. Assurez-vous que les évents sont coupés à la profondeur appropriée (généralement 0,02 à 0,05 mm, suivis d'un dégagement de 0,5 à 1,0 mm).
  • Réusinez les surfaces d'arrêt avec des angles et des ajustements appropriés.

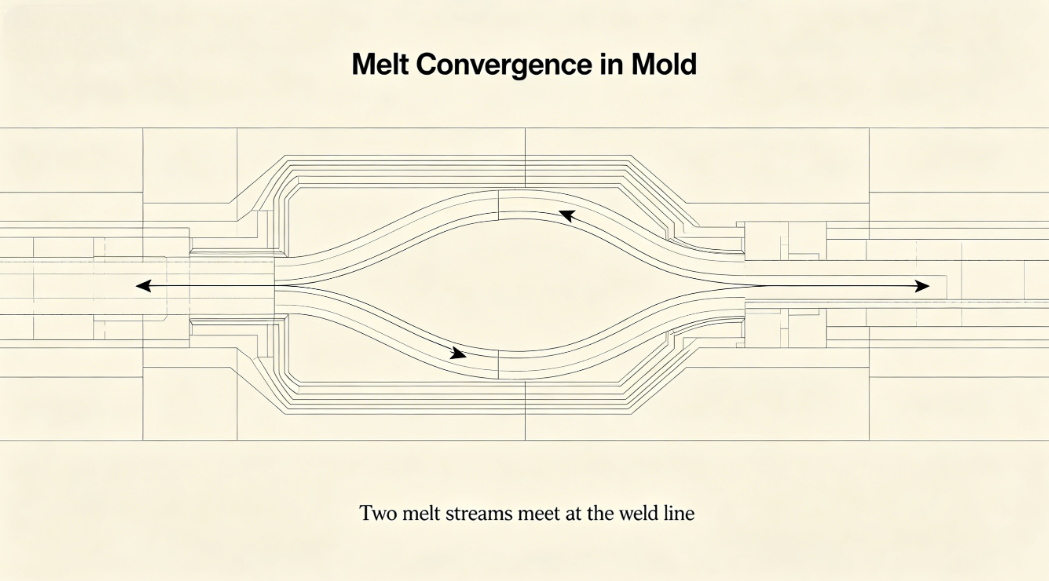
6. Lignes de soudure (lignes tricotées)

        A quoi ça ressemble :Lignes visibles où deux fronts d'écoulement se rencontrent ; souvent accompagné de faiblesse.

       Causes liées aux moisissures :

  • Plusieurs portes faisant converger les fronts d’écoulement :Inhérent aux conceptions multi-portes.
  • Obstructions dans la cavité :Noyaux, inserts ou nervures qui divisent le flux.
  • Fronts de fusion à froid :Mauvaise conception des portes ou puits à bouchons froids insuffisants.
  • Ventilation inadéquate à l’emplacement de la ligne de soudure :L'air emprisonné empêche l'enchevêtrement moléculaire.

        Solutions :

  • Déplacez les portes pour déplacer les lignes de soudure vers des zones non critiques.
  • Augmentez la taille de la porte ou passez à un type de porte différent (par exemple, une porte en ventilateur).
  • Ajoutez une poche d'aération à l'emplacement de la ligne de soudure.
  • Utilisez un canal chaud avec une vanne à déclenchement séquentiel pour éliminer les lignes de soudure.

7. Défauts de surface : marques d'écoulement, évasement et brume

        À quoi ils ressemblent :Stries, motifs ondulés ou zones ternes sur la surface de la pièce.

       Causes liées aux moisissures :

  • Mauvaise conception du portail :Les portes trop petites ou mal situées provoquent des jets ou des hésitations.
  • Coins pointus ou changements brusques d’épaisseur de paroi :Provoque une instabilité du débit.
  • Surface du moule à froid :Une mauvaise conception du circuit de refroidissement conduit à des points froids qui refroidissent prématurément la matière fondue.
  • Surface de la cavité contaminée ou rugueuse :Provoque un évasement et une mauvaise brillance.

        Solutions :

  • Utilisez une porte plus grande ou une conception de porte qui favorise une expansion progressive (porte en ventilateur, porte en film).
  • Transitions douces dans la cavité (rayon de tous les angles vifs).
  • Optimisez l’uniformité du refroidissement.
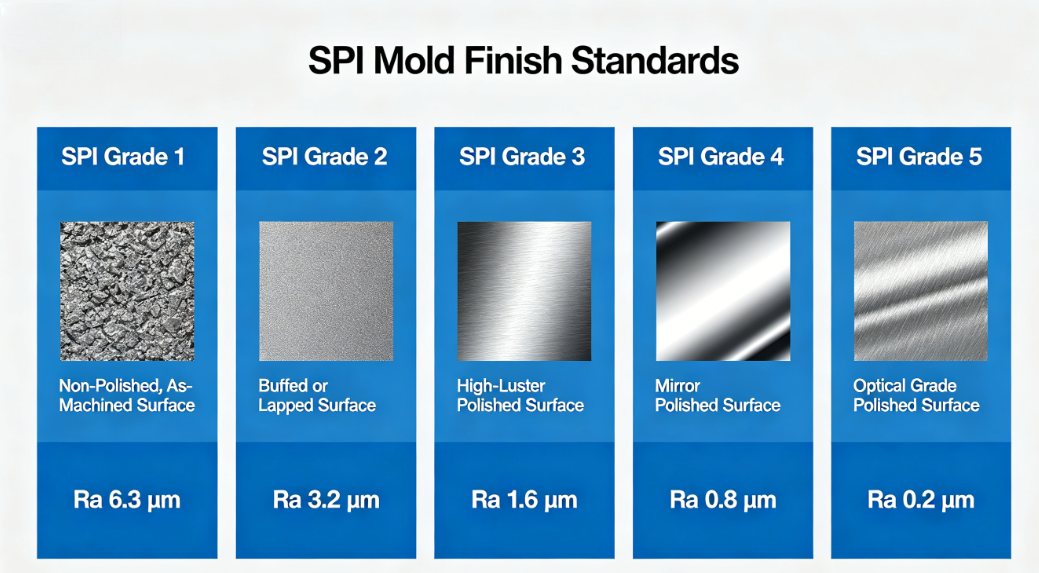
  • Polir la surface de la cavité jusqu'à la finition requise (polissage miroir pour les pièces brillantes).

8. Marques d'éjecteur/marques de poussée

        A quoi ça ressemble :Marques surélevées ou enfoncées à l'endroit où les broches d'éjection entrent en contact avec la pièce.

        Causes liées aux moisissures :

  • Tirage d'eau insuffisant :La force d'éjection élevée se concentre sur les pointes des broches.
  • Trop peu ou des éjecteurs mal placés :Éjection inégale.
  • Diamètre de broche trop petit :Forte concentration de stress.
  • Problèmes de retour des broches d'éjection :Les broches ne sont pas complètement rétractées avant le prochain cycle.

         Solutions :

  • Augmentez l'angle de dépouille.
  • Ajoutez plus de broches d'éjection ou utilisez des diamètres plus grands.
  • Placez des épingles sur les nervures, les bossages ou d'autres surfaces non esthétiques.
  • Assurer un système de retour d'éjecteur approprié (ressorts ou broches de retour positif).

Étude de cas : du défaut à la solution

        Un client produisant un moule pour stylo à 32 cavités a signalé des marques persistantes de déformation et d'enfoncement sur la zone de fixation du clip. Après deux semaines d’ajustements des paramètres de la machine sans amélioration, nous avons procédé à une revue du moule.

        Résultats:

  • Les canaux de refroidissement étaient loin de l’épais bossage du clip.
  • La porte était située à l’extrémité opposée, provoquant une perte de pression.
  • Les broches d'éjection étaient inégalement réparties.

       Mesures prises :

  • Ajout d'un baffle dans le circuit de refroidissement à proximité du boss.
  • Déplacement de la porte plus près de la zone du boss.
  • Ajout de deux broches d'éjection supplémentaires.

        Résultats:

        Déformation réduite de 80 % ; les traces d'évier sont éliminées. Le taux de rebut de production est passé de 12 % à 2 %.

Conclusion

        La relation entre les défauts de moulage par injection et le moule est directe et souvent dominante. Bien que les paramètres du processus puissent parfois compenser des problèmes mineurs de moule, la solution fondamentale réside dans une bonne conception du moule : un déclenchement approprié, un refroidissement équilibré, une ventilation adéquate, une éjection robuste et des angles de dépouille corrects.

        En tant que mouliste, notre responsabilité s’étend au-delà de la fourniture d’un moule adapté à la machine. Nous devons concevoir des moules indulgents, robustes et optimisés pour le matériau spécifique et la géométrie de la pièce. Pour les mouleurs par injection, comprendre ces causes liées aux moules permet un dépannage plus efficace et une meilleure communication avec les fournisseurs de moules.

        Lorsque vous rencontrez un défaut persistant, avant de toucher aux commandes de la machine, demandez-vous : La moisissure pourrait-elle en être la cause ?


Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter