Introduction
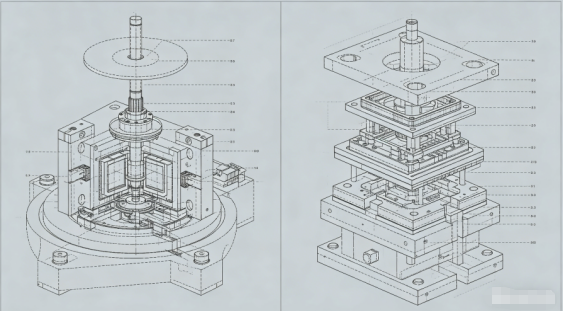
Les capsules de bouteilles comptent parmi les produits en plastique les plus vendus au monde. Une seule marque de boisson ou d’eau peut consommer des millions de capsules par jour. Pour répondre à cette demande, les technologies de moulage et de processus ont évolué pour produire des bouchons en des cycles inférieurs à 4 secondes, avec 48, 64, voire 96 cavités par moule. Deux technologies dominantes s'affrontent dans cet espace : le moulage par compression et le moulage par injection. Chacun a ses atouts, et les comprendre est essentiel pour tout fabricant de moules ou mouleur au service de l’industrie des fermetures.
En tant que technicien en moules possédant des décennies d'expérience dans les moules d'emballage à haute cavitation, je vous expliquerai les nuances techniques des deux méthodes, puis je me concentrerai sur les technologies de moulage par injection qui permettent une production de bouchons à grande vitesse et à cavité élevée (contrôle des vannes à canaux chauds, éjection à grande vitesse et optimisation du refroidissement), pour conclure avec une étude de cas réelle sur un moule de bouchon à 48 cavités.
1. Moulage par compression ou moulage par injection pour les bouchons
Processus de moulage par compression :
Une paraison de plastique fondu pré-pesée (généralement du PP ou du HDPE) est déposée dans une cavité de moule ouverte. Le moule se ferme, comprimant le matériau pour lui donner la forme du capuchon. Après un court temps de refroidissement, le capuchon est éjecté. Ce processus est continu et rotatif : plusieurs moules sur un carrousel s'ouvrent et se ferment en séquence.
Processus de moulage par injection :
Le plastique fondu est injecté sous haute pression dans une cavité de moule fermée.grâce à un système à canaux chauds. Après conditionnement et refroidissement, le moule s'ouvre et les bouchons sont éjectés. Le moule peut avoir 32, 48, 64 cavités ou plus.
|
Fonctionnalité |
Moulage par compression |
Moulage par injection |
|
Temps de cycle |
2 à 4 secondes (très rapide) |
4 à 8 secondes (dépend de la cavitation) |
|
Cavitation |
Illimité (rotatif) |
Limité par le tonnage des pinces de la machine et la taille du plateau |
|
Flexibilité de conception du capuchon |
Limité (formes symétriques et simples) |
Élevé (contre-dépouilles, charnières vivantes, doublures) |
|
Consistance du poids |
Excellent (±0,3%) |
Bon (±1 %) avec contrôle des vannes |
|
Investissement initial en outils |
Très élevé (presse rotative) |
Inférieur pour une cavitation modérée |
|
Déchets de matériaux |
Minime (pas de coureur) |
Peut être nul avec les canaux chauds |
|
Meilleure application |
Bouchons d'eau/CSD simples et à grand volume |
Bouchons complexes avec doublures, bandes d'inviolabilité |
Verdict:Pour les bouchons très simples et à très grand volume (par exemple, les bouchons d'eau de 28 mm), le moulage par compression est dominant. Mais pour la plupart des bouchons nécessitant de la précision, des anneaux d'inviolabilité, l'intégration d'un revêtement ou une géométrie complexe, le moulage par injection avec des moules à forte cavitation est le choix préféré.
2. Contrôle des vannes à canaux chauds dans les moules à bouchons
Dans les moules d’injection de bouchons à haute cavitation, le canal chaud constitue le cœur. Les portails ouverts conventionnels laissent un vestige qui peut se rayer ou fuir. Les obturateurs à valve sont essentiels pour la plupart des bouchons de boissons.
Comment fonctionnent les vannes :
Une goupille actionnée pneumatiquement ou hydrauliquement avance pour fermer la porte une fois la cavité remplie et emballée. Cela coupe proprement la matière fondue, laissant une marque de témoin minime.
Exigences clés pour les moules de bouchons à haute cavitation :
Astuce : Pour les bouchons dotés d'un revêtement interne (par exemple, les revêtements barrière à l'oxygène pour les bouchons de jus), les portes de valve sont souvent placées à l'intérieur de la cavité du bouchon (sous-porte) pour masquer le vestige.
3. Éjection à grande vitesse : mécanique ou pneumatiqueDans un cycle de 4 secondes, l’éjection doit être extrêmement rapide et absolument fiable. Deux méthodes principales sont utilisées dans les moules à bouchons :
Éjection mécanique (plaque dévêtisseur) :
Une plaque de dénudage à ressort entoure le noyau. Lorsque le moule s'ouvre, la plaque de démoulage est poussée vers l'avant par rapport au noyau, enlevant ainsi le capuchon. C'est simple et robuste, mais la course de retour ajoute une fraction de seconde.
Éjection pneumatique (soufflage d'air) :
L'air comprimé (3 à 6 bars) est dirigé à travers le noyau, soufflant le capuchon. Cette opération est extrêmement rapide et douce, mais nécessite une parfaite étanchéité du noyau et peut être bruyante.
Pratique typique pour les moules à bouchons à forte cavitation :
Combinez un mouvement court de la plaque à dévêtir (2 à 3 mm) pour soulever le capuchon du noyau, suivi d'un jet d'air pour le dégager. La plaque de dévêtissage garantit que le capuchon est uniformément séparé du noyau, tandis que l'air termine l'éjection sans toucher la surface d'étanchéité du capuchon.
Moment d'éjection :La course d'éjection doit avoir lieu une fois le moule complètement ouvert pour éviter une collision avec la moitié fixe. Les moules avancés utilisent des plaques de démoulage actionnées par came ou servocommandées pour un timing précis.
4. Optimisation du refroidissement des moules à bouchons
Le refroidissement consomme 60 à 80 % du temps de cycle. Dans les moules de bouchons à forte cavitation, un refroidissement efficace est la clé pour obtenir des cycles inférieurs à 5 secondes.
Refroidissement du noyau :La broche centrale est généralement la partie la plus chaude. Les canaux de refroidissement droits traditionnels dans le noyau sont inefficaces.
Les meilleures méthodes incluent:Barboteurs (inserts de tube rotatifs) : le liquide de refroidissement s'écoule dans un petit tube jusqu'au fond du noyau et retourne à travers l'anneau, extrayant la chaleur.
Inserts de refroidissement en spirale :Une rainure hélicoïdale est usinée dans l'insert central, créant un chemin d'écoulement en spirale pour un contact de surface maximal.
Refroidissement conforme (inserts imprimés en 3D) : pour les noyaux complexes, les inserts fabriqués de manière additive avec des canaux conformes peuvent réduire le temps de refroidissement de 30 à 40 %.
Refroidissement de la cavité :La moitié de la cavité nécessite également un refroidissement agressif. Utilisez des barboteurs ou des canaux droits aussi près que possible de la surface de la cavité (distance de 1,5 à 2,5 mm).
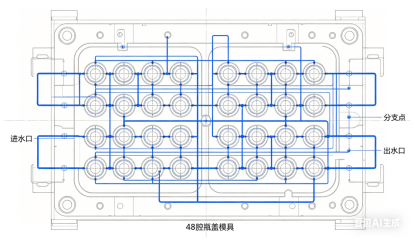
Débit du liquide de refroidissement :Assurer un écoulement turbulent (nombre de Reynolds > 5 000) dans tous les canaux. Calculer la chute de pression ; un moule à 48 empreintes peut nécessiter plusieurs circuits de refroidissement en parallèle pour maintenir un débit élevé.
Séparation du circuit de refroidissement :Pour les casquettes hautes (par exemple, les casquettes de sport), des circuits séparés pour les parties supérieure et inférieure du noyau peuvent éliminer l'ovalité.

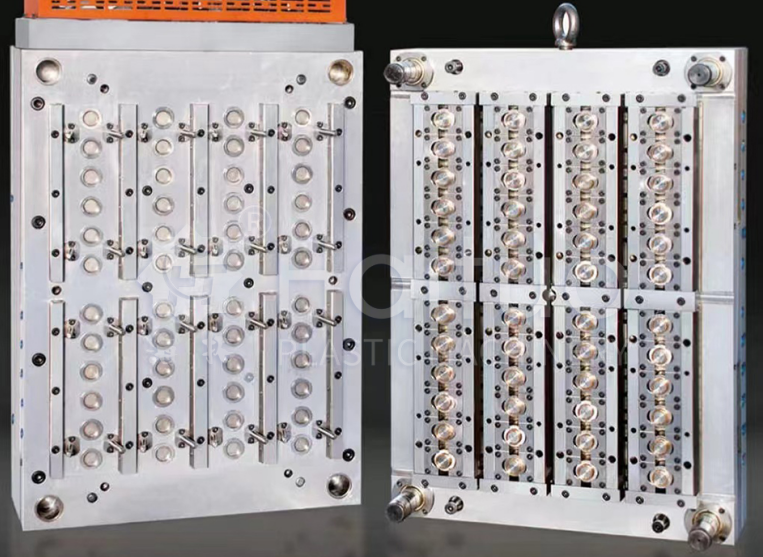
5. Étude de cas : Moule pour bouchons de boissons gazeuses à 48 cavités
Défi:Une grande entreprise de boissons avait besoin d'un moule pour capsules PCO 1881 CSD (boissons gazeuses) de 28 mm. Cycle cible : 4,2 secondes. Volume annuel : 80 millions de capsules. Matériau : PP + 5 % d'agent antistatique.
Approche de conception :
Résultats après essai :
Leçons apprises :La combinaison du refroidissement en spirale dans les noyaux et du déclenchement séquentiel des vannes était la clé. Le client a ensuite commandé un deuxième moule identique, et les deux fonctionnent côte à côte sur deux machines produisant au total 2 500 capsules par minute.
Les moules à forte cavitation fonctionnant à des vitesses élevées nécessitent une maintenance rigoureuse :
Conclusion
Les moules pour bouchons à grande cavité et à grande vitesse sont des merveilles d'ingénierie qui repoussent les limites du moulage par injection. Le choix de la compression ou de l’injection dépend de votre volume, de la complexité du plafond et de votre capacité d’investissement. Pour les bouchons moulés par injection, le succès repose sur trois piliers :
Le boîtier de moule pour bouchons CSD à 48 cavités montre qu'avec une conception appropriée et une fabrication de précision, le moulage par injection peut rivaliser avec le moulage par compression en termes de vitesse tout en offrant une flexibilité de conception bien plus grande.
En tant que fabricant de moules, la maîtrise de ces technologies nous ouvrira les portes du marché des bouchons à grand volume, l’un des segments les plus exigeants mais aussi les plus gratifiants de notre industrie.
Téléphone: +86-18957424655
Mobile: +86-18957424655
E-mail: sale@taizhoumold.com
Adresse:No.18 Shangxian Road, zone industrielle de Beicheng, district de Huangyan, ville de Taizhou, province du Zhejiang, Chine
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Tous droits réservés.