SUIVEZ-NOUS:

Nouvelles

KSHOW explore les moules d'injection de précision pour les composants de véhicules à énergie nouvelle

VERSION ANGLAISE

Réponse de KSHOW aux demandes croissantes de précision dans le moulage de composants NEV

Contexte industriel : le boom des NEV remodèle la fabrication de moules

Le marché mondial des véhicules à énergies nouvelles (NEV) poursuit sa forte trajectoire de croissance. Selon leAgence internationale de l'énergie (AIE), les ventes mondiales de véhicules électriques ont dépassé18 millions d'unités au premier semestre 2026, la Chine représentant plus de60% du volume total. Cette poussée exerce une pression transformatrice sur l'industrie du moulage par injection : les composants NEV exigent des tolérances plus strictes,matériaux plus légers, et de plus en plusgéométries complexes qui remettent en question les paradigmes traditionnels de fabrication de moules.


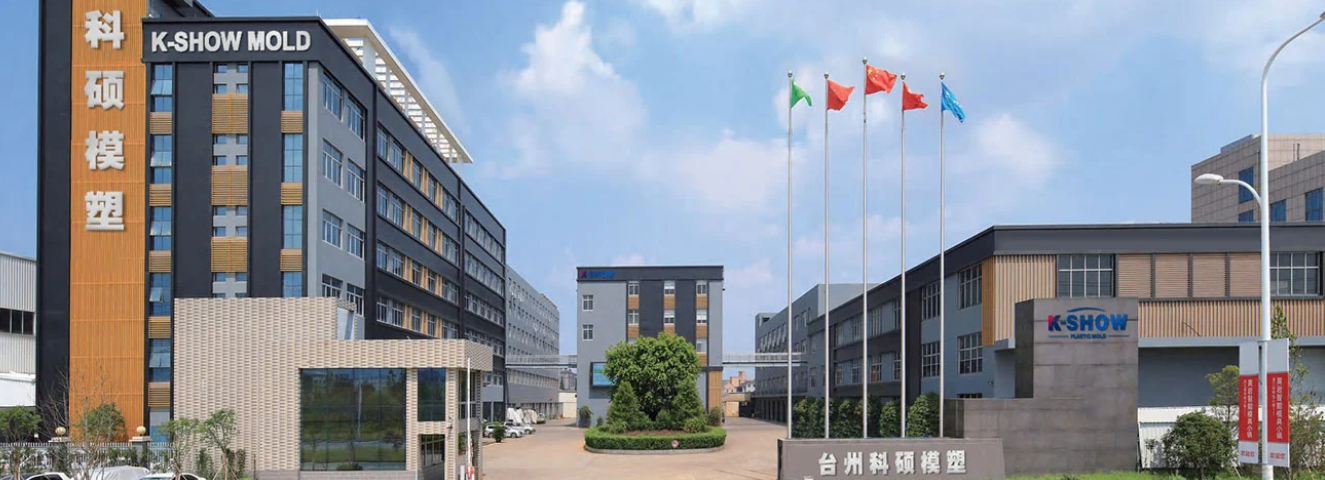
KSHOW, fonctionnant sous le nom deTaizhou Huangyan K-Show Plastic Mold Co., Ltd., a été intégré dans la « capitale du moule » chinoise de Huangyan pendantplus de 20 ans, avec un historique dePlus de 30 000 jeux de moules livrés à100+ pays. En tant que certifiéEntreprise nationale de haute technologie holdingOIN 9001 etIATF 16949 certifications de qualité automobile et possessionPlus de 100 brevets d'invention, l'entreprise a progressivement évolué de la fabrication de moules conventionnelle pour devenir un fournisseur spécialisé pouroutillage de précision de qualité automobile, y compris les boîtiers du système de batterie, les supports structurels et les garnitures intérieures fonctionnelles. Pour toute demande de renseignements, contactez KSHOW àsale@kshowmould.com ou viaWhatsApp : +86-18957424655.

Principaux défis techniques du moulage de composants NEV

Compatibilité des matériaux et gestion thermique

Les NEV adoptent de plus en plusthermoplastiques techniques tel quePA66-GF35, PPS-GF40, etPBT-GF30 pour obtenir une réduction de poids tout en maintenant l’intégrité structurelle. Ces matériaux présentent des défis distincts :

Températures de fusion élevées

 (280–340°C) nécessitent des moules avec une stabilité thermique supérieure

Renfort en fibre de verre

 accélère l'usure des aciers à outils conventionnels

Fenêtres de traitement étroites

 exigent un contrôle précis de la température dans les configurations à plusieurs cavités

Précision dimensionnelle à grande échelle

Les cadres des modules de batterie et les plaques de refroidissement s'étendent souvent600-1 200 mm avec des tolérances de planéité aussi serrées que±0,05mm sur toute la surface. Y parvenir avec des volumes de production de200 000+ unités par an nécessite un niveau avancésimulation de flux de moule, conception de canal de refroidissement conforme, etsurveillance de la pression dans la cavité en temps réel.

Optimisation du temps de cycle

Avec l’intensification de la pression sur les coûts par pièce, le temps de cycle du moule devient un facteur décisif. Pour les composants NEV de taille moyenne à grande, réduisant le temps de cycle de45 secondes à 35 secondes - un22 % d'amélioration — peut économiser environ180 000 $ par an par cellule de production chez un fournisseur typique de niveau 1.

Étude de cas KSHOW : Moule de plaque d'extrémité de module de batterie de haute précision

Contexte du projet

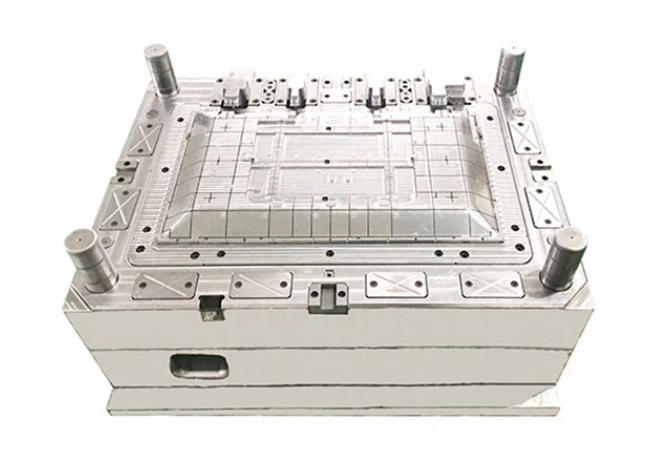
Au troisième trimestre 2025, KSHOW a entrepris un projet pour un fabricant national de batteries NEV nécessitant unMoule d'injection à canaux chauds à 4 cavités pour plaques d'extrémité du module de batterie. La géométrie de la pièce exigeait :

Exigence

Spécification

Dimensions des pièces

320 × 180 × 45 mm

Matériel

PA66-GF35 (ignifuge V-0)

Tolérance de planéité

±0,03 mm sur la ligne de joint

Variation de poids d'une cavité à l'autre

≤ 0,8%

Temps de cycle cible

≤ 32 secondes

Volume de production annuel

480 000 pièces

Approche d'ingénierie

L'équipe d'ingénierie de KSHOW a mis en œuvre les solutions suivantes :

1. Analyse du flux de moule: RéaliséMoldex3D simulation sur trois itérations, optimisant l’emplacement des portes pour minimiser la formation de lignes de soudure dans les zones structurellement critiques.

2. Refroidissement conforme: DéployéInserts de refroidissement imprimés en 3D (acier maraging, frittage laser direct des métaux) pour obtenir une température de surface de cavité uniforme à l'intérieur±3°C, réduisant le temps de cycle de18% par rapport aux canaux forés de manière conventionnelle.

3. Canaux chauds à vanne: UNSystème de vannes séquentielles à 4 gouttes (une seule buse par cavité) assure un remplissage équilibré. Le collecteur de canaux chauds était isolé thermiquement avec des entretoises en alliage de titane pour empêcher le transfert de chaleur vers la base du moule.

4. Sélection d'acier à outils: Inserts de cavité et de noyau utilisésASSAB 8407 Suprême Acier pour travail à chaud de qualité ESR, trempé à48-50 HRC, avecRevêtement PVD TiAlN pour une meilleure résistance à l’usure contre l’abrasion de la fibre de verre.

5. Détection de pression dans le moule: IntégréKistler Type 6182C capteurs de pression de cavité connectés à unCoMo Injection système de surveillance des processus, permettant un contrôle de commutation en temps réel et une traçabilité de la qualité des pièces.

Résultats

Après90 jours du lancement de la conception àEssai T0, le moule a atteint les paramètres suivants lors de la validation de la production :

KPI

Cible

Réalisé

Temps de cycle

≤ 32 secondes

30,5 secondes

Planéité (Cpk, n=125)

≥ 1,33

1.58

Variation de poids d'une cavité à l'autre

≤ 0,8%

0,52%

Taux de rebut (50 000 premiers tirs)

≤ 0,3%

0,18%

Durée de vie de l'outil jusqu'au premier entretien majeur

500 000 tirs

620 000 tirs (toujours en cours)

Le moule a maintenant produit plus de620 000 pièces sans entretien majeur, dépassant les exigences du clientRéférence de 500 000 coups par24%. Le client a signalé une estimationÉconomie annuelle de 245 000 $ attribué à un temps de cycle réduit et à un taux de rebut inférieur. 


Les tendances de l’industrie façonnent la fabrication de moules jusqu’en 2028

Allègement et moulage multi-matériaux

La demande en faveur d’une autonomie étendue s’accélèresubstitution métal-plastique. Composants préalablement moulés sous pression en aluminium, tels quecarters de moteur, boîtiers d'onduleur, etsupports structurels - sont en transition versthermoplastiques hautes performances avecmoulage par insertion ousurmoulage techniques. KSHOW investit dans unPresse à injection à deux coups de 1 600 tonnes pour répondre à cette demande croissante.

Intégration du jumeau numérique

Les principaux fabricants de moules intègrenttechnologie de jumeau numérique dans leur flux de travail. La réplique numérique d'un moule, mise à jour en permanence avec les données des capteurs en temps réel de la production, permetplanification de la maintenance prédictive etoptimisation des paramètres de processus sans perturber la production. KSHOW a lancé un programme pilote intégrantPasserelles de périphérie IoT dans des moules de production sélectionnés.

Durabilité et efficacité énergétique

La pression réglementaire et les engagements ESG des entreprises stimulent la demande de moules qui prennent en chargerésines à contenu recyclé ettraitement optimisé en énergie. Le refroidissement conforme seul peut réduire les risques spécifiques aux moisissures.

Feuille de route stratégique de KSHOW

KSHOW exécute une stratégie à trois piliers pour renforcer sa position dans la chaîne d'approvisionnement NEV :

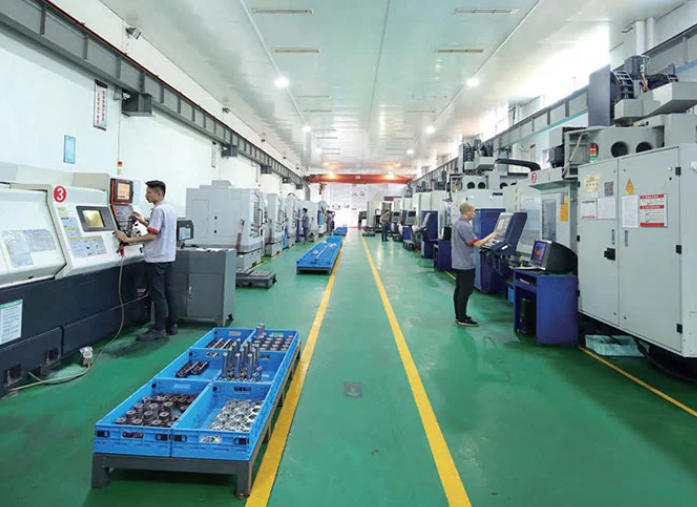
  • Extension de capacitéMise en service d'un nouveau Atelier de précision de 2 400 m² à Huangyan d'ici le quatrième trimestre 2026, équipé deCentres d'usinage CNC 5 axes (DMG MORI DMU 65 monoBLOCK) etEDM graphite à grande vitesse(FORMULAIRE GF Machining Solutions P 350).

  • Développement des talents :Partenariat avec le Taizhou Vocational College of Science & Technology pour un programme d'apprentissage spécialisé en ingénierie de moulage par injection, ciblant 10 nouveaux ingénieurs par an.
  • Certifications :Déjà certifié avec les systèmes de gestion de la qualité ISO 9001 et IATF 16949:2016, garantissant une conformité totale avec les exigences internationales de la chaîne d'approvisionnement automobile.

Contacter KSHOW

Pour les demandes de renseignements sur des projets de moules, les consultations techniques ou les demandes de devis :

Canal

Détails

Entreprise

Taizhou Huangyan K-Show Plastic Mold Co., Ltd.

Adresse

No.18 Shangxian Road, zone industrielle de Beicheng, district de Huangyan, ville de Taizhou, province du Zhejiang, Chine

Téléphone/WhatsApp

+86-18957424655

E-mail

sale@kshowmould.com

Site web

www.taizhoumold.com

Expérience

20+ ans

Actualités connexes
Laissez-moi un message
X
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité
RejeterAccepter